
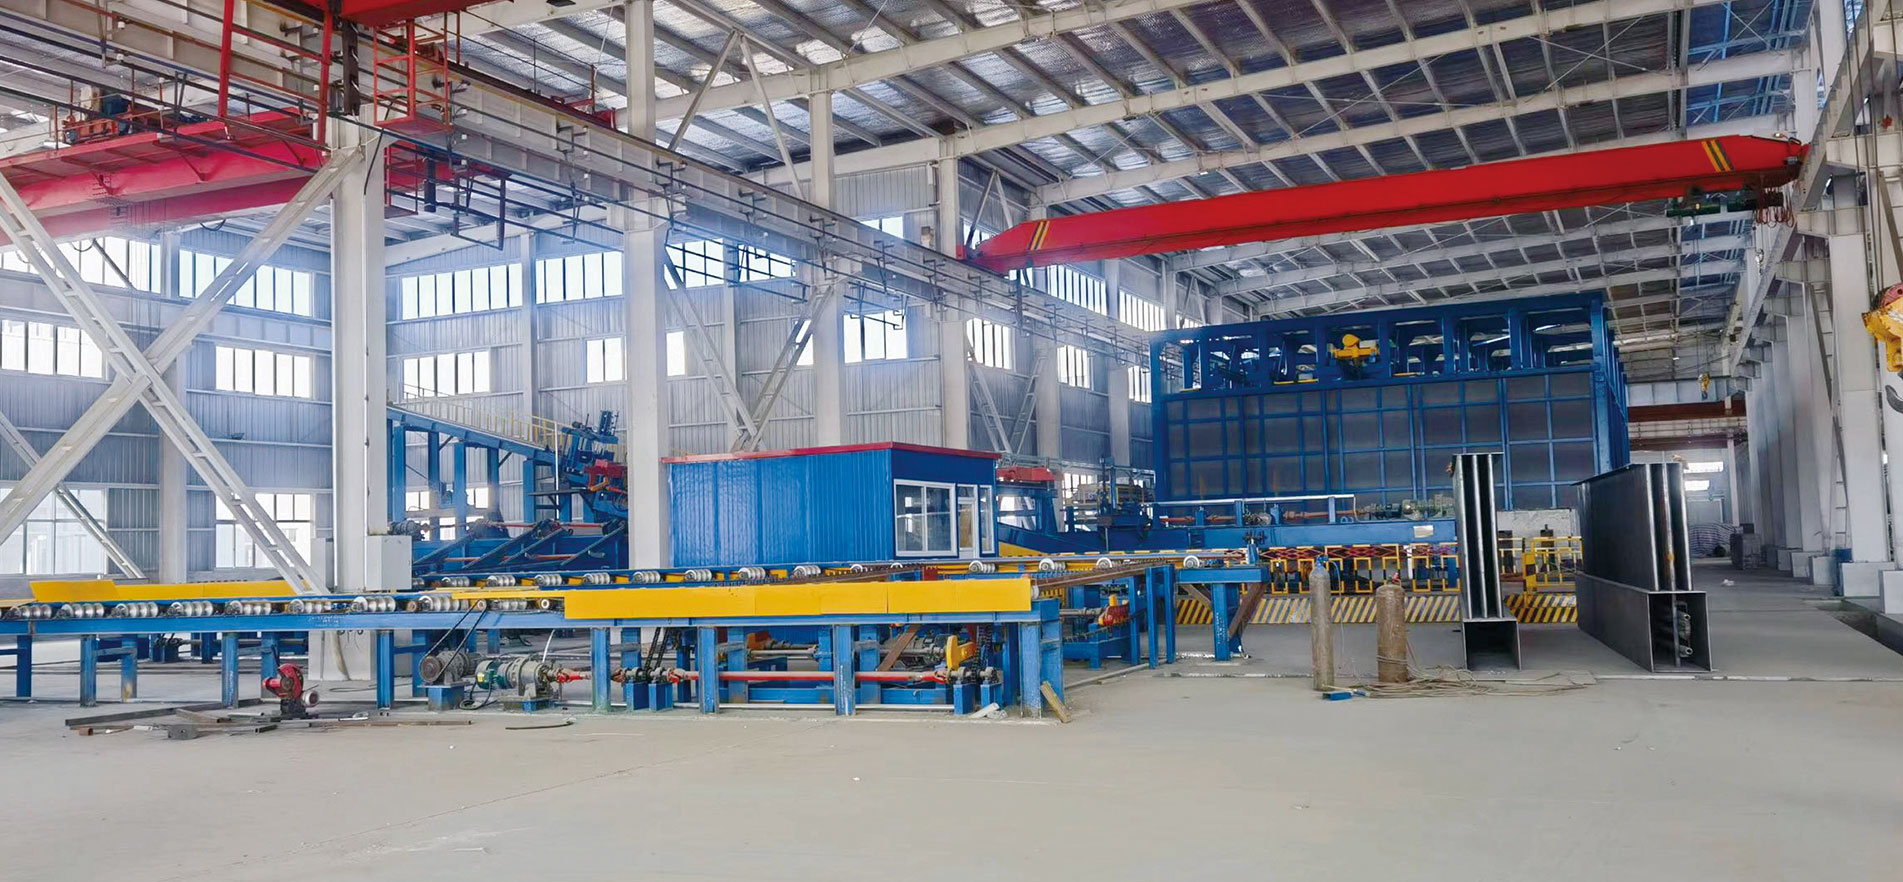
钢管(尤其是小口径及薄壁管材)采用吹镀工艺,不仅能获得均匀的防腐镀层,还能有效控制成本。一条标准的钢管吹镀生产线,其核心工艺流程包含以下7个关键工序:
脱脂与水洗:去除钢管表面的油污和杂质,为后续酸洗做准备。
酸洗除锈:通过酸液去除表面的氧化铁皮,这是保证锌铁合金层结合力的关键。
水洗与助镀:酸洗后彻底水洗,随后浸入助镀剂(如氯化铵与氯化锌混合液)中,在钢管表面形成一层保护膜,防止二次氧化并促进浸锌反应。
烘干预热:将助镀后的钢管送入烘干炉,去除表面水分并预热,避免入锌锅时发生爆锌。
浸锌(热浸镀):预热后的钢管浸入约450℃的熔融锌液中,基体与锌液发生复杂的物理化学反应,形成致密的锌铁合金层。
气刀吹扫(核心工序):钢管离开锌锅后,高压气刀瞬间对表面熔融锌层进行吹压。这一步是“吹镀”的精髓,它精准控制锌液流动与凝固,将镀层厚度减薄至目标值(通常为30-50μm),并吹走多余锌液,使表面光滑无锌瘤。
冷却与钝化:通过水冷或风冷使镀层快速凝固,随后进行钝化处理或自然冷却,最后下料打包。
整个流程中,气刀的压力、角度以及锌锅的温度控制是决定产品质量的核心参数。现代化的吹镀生产线通过PLC和智能温控系统,将这些参数实现了精准自动化控制,确保了每一根钢管的防腐性能稳定可靠。

电话:+ 0311-84751998
传真:0311-84752998
微信号:15612195527
电子邮件:hebeiannuo1@126.com
地址:河北省石家庄市赵县新寨店镇工业园区 051530
